
 李建飞-建纬郑州
1. 项目概述:工业级温度控制系统的核心挑战
在金属热处理、化工反应等工业场景中,温度控制精度直接关系到产品质量和生产安全。我经手过的电阻炉控制项目里,最令人头疼的就是温度超调问题——设定800℃的工艺温度,实际可能冲到850℃导致工件过烧。传统继电器控制方式响应慢、波动大,而基于PLC的智能温控系统通过PID算法能将温差稳定在±2℃以内。
这次分享的案例是某汽车零部件厂的热处理生产线,核心需求包括:
- 0-1000℃宽范围控温(热电偶测量)
- 升温阶段≤15℃/min的速率控制
- 保温阶段±3℃的稳态精度
- 异常状态连锁保护(超温、断偶、过流)
需要模型API调用? 免费领10W Token,多模型网关一键接入 Claude、DeepSeek 等主流模型。
2. 硬件架构设计与选型要点
2.1 控制系统硬件组成
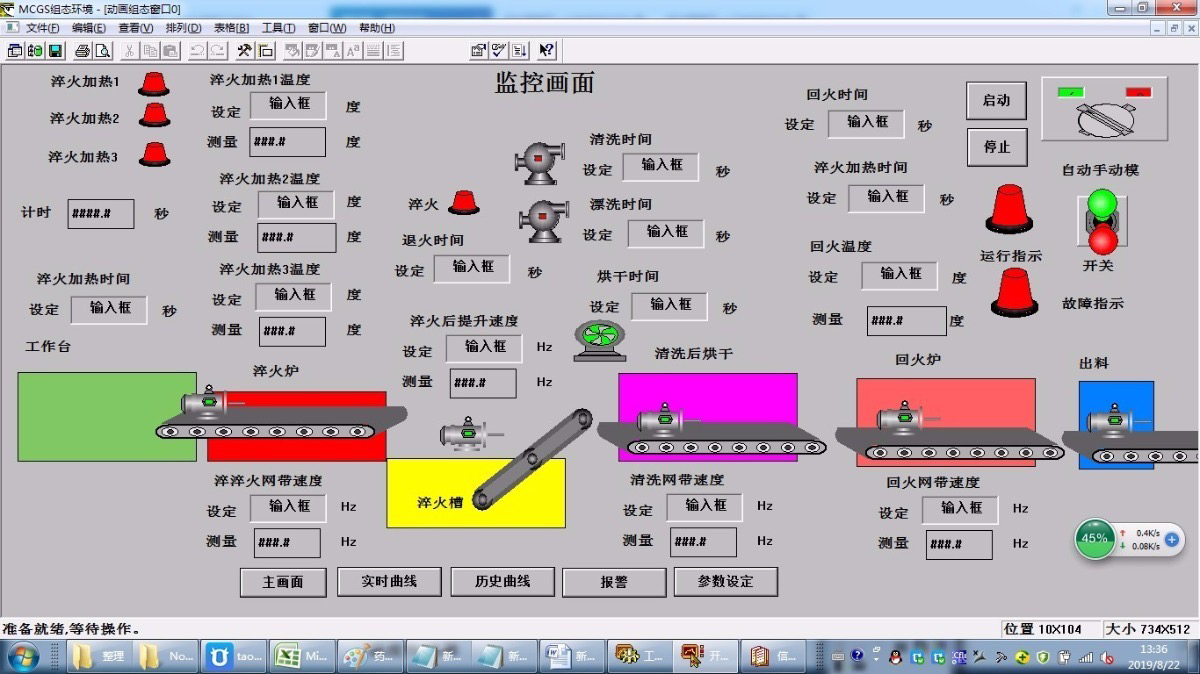
核心器件选型逻辑:
- PLC:西门子S7-1200 CPU1214C(选型依据:支持PID_Compact指令块,4AI/2AO模块扩展能力)
- 温度传感器:PT100三线制热电偶(相比K型热电偶,在0-600℃区间精度更高)
- 执行机构:40A固态继电器(SSR)配散热器(比电磁继电器寿命长10倍)
- 安全组件:急停按钮(NC触点)、熔断器(快熔型)
2.2 IO分配与电气原理
典型IO配置表:
| 信号类型 | 物理地址 | 设备 | 备注 |
|---|---|---|---|
| AI0 | IW64 | 炉温PT100 | 4-20mA输入 |
| DI1 | I0.0 | 急停按钮 | 常闭触点 |
| DO0 | Q0.0 | 主加热SSR | PWM输出频率1Hz |
| DO1 | Q0.1 | 报警指示灯 | 红色LED |
| DO2 |